
 研报速递
摘要:随着半导体行业的快速发展,对半导体材料的需求也大幅增加。作为半导体芯片用溅射靶材的原材料高纯铬的纯度、结构、性能要求也越来越高。本文对目前高纯铬的制备方法和研究进展进行了综述,并对影响高纯铬成板稳定性,反应机理进行了分析。
关键字:高纯铬;制备方法;研究进展;电解法
1 概述
高纯铬具有很好的韧性,是非铁基耐高温耐腐蚀精密合金,特别是铁基合金的必备材料。在航天领域,飞机制造,燃汽轮机制造等领域有着重要的作用。除此之外高纯铬金属耙材是现代电子设备及IT行业最重要的锻膜材料之一,同时可以作为生产电子级高纯金属铬的原料。还能制造其他高性能铬合金,主要应用于LED蒸发镀膜以及其他膜层蒸发镀膜,也可以应用于含铬的高温合金熔炼,精密合金等 。铬具有优异的耐热、耐磨性和耐酸性。然而,它的缺点是在大块形式的延展性差。虽然铬的延性随纯度的增加而增加,但高纯度铬的熔点高、蒸气压高、对氧、碳、氮亲和力强,制备高纯度铬非常困难。
目前西方主流航天材料中使用的金属铬为高纯铬,纯度为99.95%,低氧,低碳,低杂质,此种高纯铬只有俄罗斯,日本两个国家掌握生产技术并且对我国实行严格技术封锁。2016年之前,我国航发材料用高纯铬只能从进口俄罗斯,日本进口,不但价格奇高,而且国外生产商要求中国企业必须出示最终使用证明,并明确表示不得用于军事用途。我国高纯铬产品进口受到极严格的限制,这种情况下引进高纯铬生产技术更是难上加难。打破国外垄断,发展具有自主知识产权的高纯铬制备技术,对提升我国综合国力有着积极意义。
2 高纯铬的制备方法
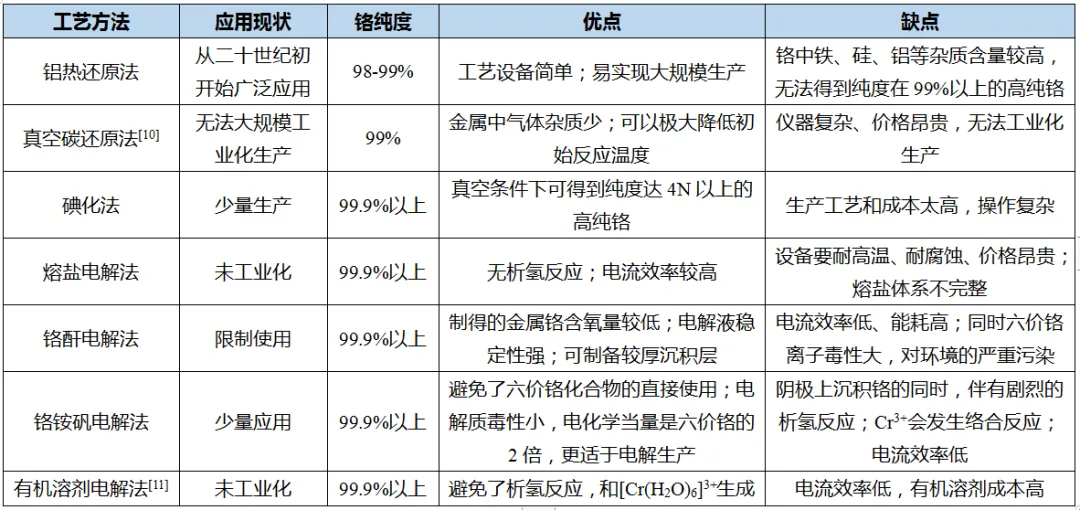
我国铬矿资源较贫乏,所用铬矿主要依靠进口。金属铬的生产方法有金属热法和电解法[1]。铝热法从二十世纪初开始广泛应用,工艺设备简单;易实现大规模生产。但铬中铁、硅、铝等杂质含量较高,无法得到纯度在99%以上的高纯铬。金属热法不仅资源、能源利用率低,而且排放大量含铬废渣、废气,造成严重的环境污染;电解法一直是铬冶炼研究的重要方向,用电解法制得的高纯铬不会混入铝、硅等杂质且含硫量仅为铝热法产品的十分之一左右,可满足多种要求。这种方法获得的金属铬的纯度高,是目前获得高纯铬(纯度大于 99%)的最有效的途径。电解法则可得到较高的资源利用率,且大大减少了对环境的污染,因而具有很强的现实意义和战略意义。
电解法按照使用电解质的不同分为铬铵矾电解法、铬酸酐电解法、熔盐电解法[2]。
2.1 铬铵矾电解法[3]
铬铵矾电解法,又称三价铬电解法。用高碳铬铁作原料,经化学处理得到铬铵矾,再将铬铵矾电解得到电解铬。整个过程可以分为两个部分,即制取铬铵矾与电解。
2.1.1 铬铵矾制取
制取铬铵矾可以用铬矿或高碳铬铁作原料,由于后者消耗化工原料少,工序短,因此认为用高碳铬矿作原料比较合理。
高碳铬矿先破碎至0.25mm左右,然后缓慢加入装有电解阳极返回液、陈华母液与硫酸的容器中浸出。容器具有搅拌和加热设备。此时的化学反应为:
2Cr+3H2SO4=Cr2(SO4)3+3H2 (2-1)
Fe+H2SO4=FeSO4+H2 (2-2)
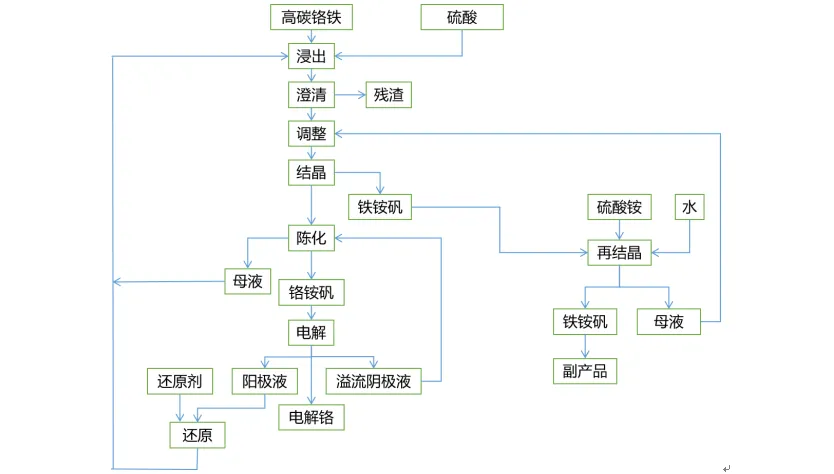
图2.1 铬铵矾电解质金属铬流程图
浸出过程温度为95~105℃,铬的浸出率约85%~90%。因为铬的硅化物难溶于酸,故高碳铬矿含硅高时降低铬的浸出率。例如含Si 2.98%时,浸出率为83%~87%,而含Si 0.89%时为93%~95%。含碳量对浸出率也有影响。粒度对浸出率影响不大。但粒度大要延长浸出时间。浸出开始时浸出液中硫酸浓度必须在500g/L以上,酸量较计算值高30%以上,才能得到较好的浸出结果。
浸出后过滤去除残渣,得到含硫酸铬与硫酸亚铁的溶液。结晶前将溶液加热至90℃以上保持调整2小时,再根据溶液中铁、铬与铵的含量加入硫酸铵。硫酸铵的加入量按将铁、铬全部生成铁铵矾与铬铵矾计算值约1.5~2.0倍。结晶前溶液成分为Cr:60~70g/L;Fe:15~20g/L;NH3:90~110g/L。在1h内将溶液冷却至5℃以下,铁则以FeSO4*(NH4)2SO4*6H2O结晶析出。而铬盐必须由绿色转化为紫色后才能以Cr2(SO4)3*(NH4)2SO4*24H2O结晶析出。在50℃以上绿色混合液更为稳定,在室温下它将缓慢转变为紫色,pH值也对于变化。低温时在中高酸度的稀溶液中紫色六水离子[Cr(H2O)6]3+占多数,只有紫色六水离子才能进行铬铵矾结晶。因此,去除铁铵矾晶体的母液必须保持温度30~35℃之间陈化,这是调整处理的逆过程,并发生水合反应,提高pH值,与此同时,硫离子将从[Cr(H2O)5SO4]+中释放出来,铬将大量转变成六水离子。陈化静置13~15d,铬铵矾才能结晶完全。陈化温度低于25℃,则铬的转化速度很慢;温度过高则陈化母液中铬含量增加,降低铬的回收率。陈化前溶液浓度过高则结晶细,洗涤晶体时铬铵矾结晶与容器壁上。铬铵矾成分为:Cr10.5%;Fe0.01%~0.03%;NH33.3%~3.5%。陈化过程中铬的回收率约83%。陈化母液返回浸出工序。
铁铵矾晶体中含有铬,再经结晶处理回收其中的铬,并得到副产品铁铵矾。化学处理过程中铬总回收率约80%。
2.1.2 电解过程
铬铵矾电解沉积铬的过程主要是铬铵矾中的硫酸铬电解,总的反应为:
3Gr2(SO4)3+9H2O=6Gr+9H2SO4+9/2O2(2-3)
要得到稳定的电解条件,加入硫酸铵作“缓冲剂”。有关电解过程的情况如图2.2所示。
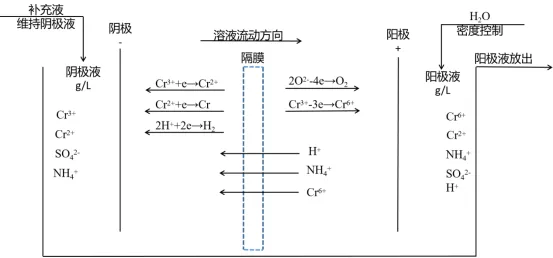
图2.2 电解槽中主要反应示意图
电解是在用不锈钢片或铝板作阴极,铅银合金(1%Ag)做阳极,用隔膜将阳极液与阴极液分开的电解槽中进行。往阴极室内不断地缓慢添加补充液以维持阴极液中铬的浓度。阳极液则不断地排出以维持恒定的pH值。阴极室内有溢流孔,以维持电解槽中电解液高度。
当生产周期结束时,从电解液取出阴极,用热水洗涤沉积在阴极上的金属铬(厚度3~6mm),而后用空气锤敲打剥下金属铬。电流效率45%~60%。阳极液排出后,用还原剂如赤糖糊将Cr6+还原成Cr3+。还原后的阳极液含Cr6+约0.5g/L,返回浸出槽。
在电解过程中,由于铬的电化学析出电位较负(标准电极电位为-0.91V),氢在金属铬上的很容易还原析出,从而使阴极表面的pH值升高,并引起铬水解产生氢氧化铬,必须采取措施使阴极表面高的pH电解液扩散离开阴极表面,保证电解铬质量。通常的办法是加入缓冲溶液和电解液的快速流动,为此,可采用机械搅拌或电解液的强制循环,加入硼酸作缓冲溶液。
随着电解的进行,阴极液中的三价铬离子浓度逐渐减小,需要不断加入铬铵矾补充液以保持阴极液中铬离子浓度恒定,阴极液中的SO42-也随着补充液的加入而不断累积。阳极室中水在极板上电解产生大量的H+,通过扩散、电迁移、对流等传质形式,阳极室的氢离子运动到阴极室中补充了析氢副反应消耗掉的H+,维持阴极液的pH值恒定。阴极室中产生的SO42-也会透过隔膜进入阳极室,与阳极室中的氢离子形成硫酸。随着反应的进行,阳极室中的硫酸浓度过高而使过量氢离子进入阴极室导致阴极液pH值降低,需对阳极液进行溢流,排出多余的硫酸。阴极液pH值是决定电解成功与否的最重要因素,pH值必须控制在一个相当窄的范围内。电解过程中主要靠阳极室中氢离子向阴极室的传质来维持pH值的恒定,进入阴极室的氢离子数量可以通过调节电解液密度、NH4+浓度和阳极电流来控制。
2.2 铬酸酐电解法[4]
用铬酸酐(CrO3)水溶液作电解液,在电解槽里,向阴、阳极通以直流电,电解液在电极上产生电化学反应,在阴极上析出电解铬。电解铬酸酐是由重铬酸钠加硫酸处理而获得的。SO42-对阴极表面形成Cr3+是十分有利的,在阴极表面膜形成中起着关键作用,使阴极电位大幅度负移,并催化Cr2O72-还原为Cr3+,为金属铬的电沉积创造了条件。电解液成分:CrO3 300~380g/L,H2SO4 3~4g/L,密度1.20~1.25g/L。电极材料:不锈钢做阴极;铅银合金作阳极。全过程电流效率很低,是因为在阴极上析出氢气,从而提高了阴极液的pH值,当pH值在4以上时,析出Cr(OH)3和Cr(OH)2,引起阴极液局部钝化,因为有六价离子变成金属铬需要六个电子,所以更降低了电流效率。控制CrO3:SO4的比值低于100,才能获得含氧量为0.01%的金属铬六价铬的水溶液电解是采用铬酸作电介质,也是目前常用的高纯铬制备方法。但该方法电流效率低,污染严重,毒性大,不符合环保生产的要求。因此六价铬电解势必被三价铬电解所取代。
2.3 熔盐电解法
在19世纪初英国的戴维(Davy)就从熔融的氢氧化物中电解出碱金属,这也是熔融盐电化学的开端。19世纪中期法拉第(Faraday)用熔融的铅的卤化物建立了电解定律,法拉第的电解定律奠定了熔融盐电解的理论基础[5]。熔盐的主要特征是:①熔融盐是离子熔体,形成熔融盐的液体由阳离子和阴离子组成。因此熔融盐具有良好的导电性能,其电导率比电解质溶液高一个数量级;②具有宽的使用温度范围和相对的热稳定性;③具有较低的蒸气压,特别是混合熔融盐,蒸气压更低。此外熔融盐还具有热容量大、对物质有较高的溶解能力、较低的粘度及化学稳定性好等特征。熔盐电解制备高纯铬主要采用熔盐电沉积和熔盐电精炼2种方法,它们的基本过程都是金属离子的阴极还原但其电化学机理还存在一定的差异
2.3.1 熔盐电沉积铬金属
熔盐电沉积铬金属和三价铬的水溶液电沉积的原理一样,主要采用不溶性阳极和不锈钢阴极。使溶液中的待提取金属离子在阴极还原制得纯金属。阳极过程主要为析气电极反应。从而加强了溶液的自然对流。并且当电流密度提高到一定值时就会造成阳极效应。Koll W J[6]用碳阳极在含三价铬的KCl-NaCl(60:40)的熔盐体系中获得了电流效率为26%的铬金属。
2.3.2 熔盐电精炼制备铬金属[7]
熔盐电精炼制备铬的方法是采用可溶性的铬阳极,即以火法冶金炼制的粗铬金属作为阳极进行电解,通过选择性的阳极溶解及阴极沉积,达到分离杂质和提纯金属的目的。金属电精炼时金属离子由阳极表面溶解进入熔盐溶液中通过扩散和自然对流到达阴极表面发生电化学还原反应。
2.4 高纯铬的其他制备方法
2.4.1 氢还原法[8]
金属铬碎片放入封闭式的电炉中加热,通入干净的氢气,加热到1200~1500摄氏度,金属铬中的氧可大幅度降低,且氮含量也有所下降。
2.4.2 碘化法[9]
将电解金属铬和碘放入真空管中,加热真空管中的电阻丝,可生成碘化亚铬,并使其扩散到电阻丝上,分解为铬并沉积形成铬,释放出来的自由碘再形成碘化亚铬,这样不断循环完成碘化过程为循环法,这个方法的缺点是一些气体及金属杂质也一并带入,并与铬同时析出。由于这个原因,循环法经过改进而成为直流法,这个方法的特点是碘化和析出是分开进行的,碘化亚铬将与残余杂质及未起反应的铬分离开。净化的碘化亚铬再汽化并通过热的电阻丝,铬就析出而碘被放出。生成碘化亚铬的温度约在900℃,此时电阻丝的温度应在1000~1300℃范围内。直流法的效率相当低,铬的回收率仅有10%,得到的高纯铬能够达到4N。
氢还原法和碘化法获得的高纯铬价格昂贵,产量低,仅用于实验室研究,在工业市场中尚未广泛推广和应用。
表1. 国内外制备金属铬的工艺及特点
3 电解高纯铬的国内外研究动态
1856年,A Genter[12]博士首次发表了有关于利用六价铬体系电沉积制备镀铬层的研究。此后,六价铬的电沉积成为电镀铬的主要方法,在六价铬水溶液中制备出的铬镀层也越来越受到人们的广泛关注。如:在铬酸盐溶液中电镀铬、在铬酸溶液中添加硫酸铬电沉积获得铬镀层等。Liebreich[13]博士系统地研究了铬酸酐和硫酸的混合物的电沉积过程(称为第一代镀铬技术),并于1920年发表了具有重要意义的研宄报告和具有工业应用价值的关于六价铬镀铬的专利。此后相继出现了许多新的镀铬种类,如:微裂纹镀铬、无裂纹镀铬、微划痕镀铬、微孔镀铬、镀黑铬、松孔镀铬、自调节镀铬等,但这些镀铬的流程几乎都采用了铬酸酐和硫酸的混合工艺。自电镀工业开启以来,第一代镀铬技术己经沿用多年,迄今为止仍被大多数电镀厂所采用。
20世纪50年代,第二代镀铬技术由Atotech公司研究并开发成功。它是在第一代镀铬液的基础上又加入了含氟、嗅和碘等无机阴离子的化合物,依靠这些阴离子在电极表面的吸附性能来提高电流效率、镀液的覆盖能力和分散能力。如:在铬酸的镀铬液中加入少量的氯化物或碘化物,就能使阴极电流效率提高到50%~70%。但第二代镀铬工艺所获得的镀铬层的光亮性和光泽度差,内应力大,且对设备腐蚀较严重,因此大大限制了其在工业生产中的推广和运用。
第三代镀铬技术即为采用有机添加剂或复合添加剂的镀铬,它是在铬酸溶液中加入卤代有机酸或卤代有机酸与有机羧酸类、醛类的混合物,以提高镀液的分散能力和覆盖能力、増大镀层的硬度和腐蚀能力并提高镀铬层的光亮性。如:在铬酸溶液中加入溴化丁二酸、溴化丙二酸等卤代有机酸,可显著提高镀液的分散能力和覆盖能力。在铬酸溶液中加入适量的氨基乙酸、氨基丙酸以提高电流效率。在铬酸溶液中加入甲醛、甲酸、乙二醛等物质提高镀层的硬度和耐腐蚀能力。还有在铬酸溶液中加入稀土元素(如:铈、镧)的化合物作为添加剂的镀铬工艺,这些添加剂也能使电流效率和分散能力显著提高。此外,美国安美特公司[14]研发出的HEEF25和HEEF40镀铬工艺,也能得到平整光亮的镀铬层。但第三代镀铬成本太高,在一定程度上限制了其推广使用。
尽管六价铬电沉积的发展历史悠久,工艺成熟,其镀层也具有硬度高,光亮性、耐蚀性和耐磨性等优良的特点,但由于其镀液本身具有强酸性、强氧化性、高毒性和高污染性,使其具有不可克服的缺陷,主要包括以下几个方面:
(1)电流效率低,能耗大
在六价铬镀铬工业化生产中,其阴极的电流效率仅为8~13%[15],其中大部分的电流用于析氢反应。同时所需的电沉积温度较高,易产生毒性很大的铬雾。
(2)六价铬毒性大,污染严重
据医学研究报道,长期接触六价铬能引起皮肤溃烂、粘膜溶解及鼻隔膜穿孔等疾病,且对人体有致癌作用[16]。在自然条件下六价铬无法降解,具有蓄积作用,可对人体和生物体造成长期性危害。
(3)电解液中六价铬浓度大
镀铬液中六价铬的浓度很高,铬酸酐的浓度一般高达220~280g/L,有时甚至高达380~420g/L,致使废水处理的成本高进而导致整个镀铬成本增加[17]。
(4)六价铬易氧化
六价铬具有极强的氧化性,许多低价金属离子在镀液中易被氧化,使得电沉积合金的品种受到限制。例如:在六价铬镀液中很难得到Cr-Fe和Fe-Ni-Cr的合金镀层[18]。
(5)杂质的影响
六价铬对其它杂质金属离子的影响非常敏感,极少量的Cu2+、Zn2+、Fe2+等金属离子便会使镀层的光亮性变差[19]
正由于六价铬电沉积的毒性和污染性较高,使得许多国家开始颁布法律来限制六价铬的电镀,从而抑制铬雾和含六价铬废水的产生。2004年10月,美国职业安全和健康局(OSHA)提出,当前允许六价铬化合物的最高浓度为100um/m3。美国环境保护署(EPA)也于2010年前明确规定全面禁止六价铬的电镀生产。此外,欧盟也规定2007年7月将禁止使用六价铬进行汽车的制造。随着科学技术和现代工业的迅速发展,以及人们环保意识的进一步增强,六价铬电沉积存在的突出问题有待解决,研发环保性、低能耗的三价铬电镀工艺成为电镀中的一个热点。
随着科学技术和现代工业的迅速发展,人们的环保意识也在进一步增强,由于六价铬电沉积存在的问题较为突出。因此研发环保型、低能耗的镀铬工艺成为人们关注的热点。相对于六价铬镀层,通过三价铬电沉积获得的镀络层在光亮度、硬度、耐腐蚀性、耐磨性等理化性能方面不但接近,而且三价铬体系电沉积工艺还具有低毒低污染、电流效率高等优点,被认为是一种最佳的可以代替六价铬电沉积的电沉积工艺之一。因此人们对三价铬电沉积的研宄最为深入且取得了阶段性进展,并在部分国家的工业生产中已经用三价铬电沉积工艺取代了六价铬。与六价铬电沉积相比,三价铬电沉积具有很多优势三价铬的电化学当量是六价铬的两倍。因此三价铬电沉积的电流效率比六价铬高,电沉积时的单位电能消耗只有六价铬的一半。三价铬的毒性很小,只有六价铬的百分之一三价铬电镀过程中产生有毒的铬酸雾少,对操作人员身体伤害小,对环境污染小[20]。
美国的R.R.Llody[21,22]等人最早进行了三价铬体系中电沉积金属铬的研究,在其专著中较全面系统地介绍了以铬铁矿为原料制取铬钒电解液的整个工艺过程电解槽的设计以及电解操作条件等。Copper Crowther J[23]发明了一个制取电解铬源的方法,先用硫酸和铬酸钠生成重铬酸钠,然后用二氧化硫还原重铬酸钠得到硫酸铬。Albright&Wilson公司于1973年对该发明申请了专利,但是该方法的一个缺点就是,在电解液的循环使用中会累积钠为电解液的处理带来很大麻烦。该工艺采用甲酸盐为配合剂、硼酸为缓冲剂,利用氯化物或含有碱金属的硫酸盐作为支持电解质来增大导电率。目前所用的三价铬镀液仍采用上述的制备工艺[24]。
此后,欧美的许多公司均纷纷对三价铬电沉积工艺展开了广泛研究。Albright&Wilson公司对三价铬电镀液中各种组分的作用进行了详细研宄,并提出了以亚铁氰化物去除镀液中其他杂质金属离子的方法。国际先进铅锌电池联合会(ILZRO)分别致力于以次磷酸盐作为络合剂通过添加氟来改善低温电沉积工艺从而提高电流效率或通过添加硫化物来提高镀铬速率并做了有关于三价铬镀后的处理及三价铬镀黑等方面的研究[25]。
20世纪80年代是三价铬电沉积研究的飞速发展时期,相关学者对氯化物三价铬体系的电沉积进行了深入研究,提出了如何抑制六价铬、减少析氯反应及提高三价铬镀液的覆盖能力、获得均匀光亮镀层的方法。Canning公司重点对硫酸盐三价铬体系利用离子交换法的双槽电沉积工艺进行了研究,并系统地研宄了DSA催化阳极的制备方法[26]。该公司利用离子渗透薄膜将全硫酸盐体系的电解液分别放在阴极室和阳极室中,其中阴极室为三价铬镀液,阳极室为硫酸或硫酸盐。双槽电沉积方法既可以避免有害气体(如:氯气)的析出,又可以避免三价铬在阳极被氧化成六价铬。尽管这种双槽电沉积的方法仍有许多不尽人意的地方,但作为一种利用三价铬连续电沉积的新方法,至今仍被研宄者所采用。美国H公司也开发了Trichrome三价铬电锻工艺[27],并投入了较大规模生产,但得到的镀铬层较薄,应用价值有限。我国在三价铬电沉积方面的研宄起步较晚,但近十多年来三价铬电沉积的研究发展迅速,并取得了较大的研究进展。屠振密等[28]分别对甲酸盐三价铬电沉积体系进行了研究,并对镀液稳定性和镀层增厚的问题进行了研究。赵世强等[29]研究了氨基狻酸配合体系中的三价铬电沉积。闫慧[30]在其论文中阐述了硫酸盐体系中三价铬电沉积的机理和性能。候峰岩[31]研究了低浓度氯化体系对三价铬电沉积的影响。李保松等[32]对三价铬电沉积的动力学数学模型进行了研究。
阳极材料对电沉积铬有很大的影响。由于三价铬电解液不是很稳定。电解对杂质很敏感,因此阳极材料一般不能选用可溶性材料。三价铬电镀中一般采用不溶性石墨作为阳极,但石墨阳极的析氧过电位较高,阳极析氧困难。三价铬容易被氧化为六价铬而毒化镀液致使电镀无法进行。2008年,毛祖国[33]等采用掺杂PTFE乳液和导电纤维,通过静压法挤压制成的高纯石墨作为阳极进行三价铬电沉积,提高了镀液稳定性。光亮镀层电流密度的范围为100~200mA/cm-2,所得的镀层颜色白亮,耐蚀性优良,但这种阳极未能解决氯气的产生和阳极因溶解产生粉渣进入镀液等问题。此外以铅或铅合金作为阳极进行三价铬电沉积,具有耐腐蚀性强、电导率高、电流效率相对较高、镀层使用寿命长等优点。但缺点是电极表面上的析氢过电位普遍偏高、电催化活性相较于其它电极较差、阴极产品易受到铅污染。
电沉积铬的厚度很难增厚,国内外许多学者一直在从事这方面的研究。但进展不大。主要原因有以下几点:电解液pH值特别是阴极表面附近层的pH值在电解时迅速升高,导致铬离子水解形成胶体,使得三价铬镀层不能继续增厚。水解产物发生一些复杂的反应:如羟桥、聚合反应等。生成高分子链状凝聚物并且吸附在阴极表面阻碍三价铬离子的电还原,随着电解的进行还原的中间产物富集引发和促进发生羟桥反应。随着电解的持续进行,活性配合物会逐渐减少直至消失。因此,要想获得比较厚的三价铬镀层,就必须采取措施对镀液进行调整。如采用有效的缓冲剂以稳定镀液的值、增加配合剂的浓度以减少轻桥反应的发生使电解液中保持足够的活性配合物浓度、加快镀液的循环搅拌速度、添加某些特殊化合物以使产形成二核络合物减少其富集程度降低其对Cr3+羟桥反应的引发促进作用等。
近几年来关于三价铬镀取厚铬的报道都是基于上述措施而实现的。sharif在氨基乙酸体系中采用降低镀液pH值、增加活性配合物浓度、提高镀液循环速度等措施获得了三价铬的厚镀层镀铬速度达到100~300um/h[34]IBrahim[35]则以尿素作配合剂通过添加甲醇和甲酸等物质实现了50~100um/h的速度镀取三价铬的厚镀层;Hong等[36]则以三种竣酸作配合剂采用双槽电镀工艺得到了性能良好的三价铬镀层其厚度达到50~450um/h。
三价铬离子在水溶液中的电解过程,在阴极发生三价铬离子的还原与氢离子的还原析出这两个反应:
Cr3++3e-→Cr E0=-0.744V (3-1)
但在实际过程中,此反应可分为以下两个步骤:
Cr3+ + e- → Cr2+ E0 = -0.407V (3-2)
Cr2+ + 2e- → Cr E0 = -0.913V (3-3)
氢气的析出反应:
2H+ + 2e- → H2 E0 = 0 V (3-4)
2H2O + 2e- → H2 + 2OH- E0 = -0.12V (3-5)
阳极反应:
4OH--4e- → 2H2O + O2 E0 (O2/OH-)= 0.401V (3-6)
通过以上电极电势可知铬的析出电位比氢负,因此铬的还原过程中伴随有氢气的析出反应,故三价铬电解的电流效率较低如何减少析氢副反应,提高铬沉积的电流效率,已成为电沉积铬的重要研究方向。国内外很多研究者对此进行了不断探索。基本的研究思路就是加入某种合适的阻氢剂,增大析氢过电位,减少氢气的析出,以提高铬沉积的电流效率。氢在铬金属上面析出的速率受到由离子形成分子的化学反应过程控制。阻氢剂能改变电极表面的覆盖度以及电位,从而影响氢的过电位。研究发现,在电沉积金属铬中添加一些含氮的阳离子表面活性剂:如十二烷基二甲基苄基溴化铵有阻氢效果。但这方面的研究还非常少,有待进一步深入探索。钟福新等[37]研究发现二苯胺磺酸钠、罗月明B、柠檬酸钠、甲蔡胺、亚硒酸钠等都能使氢在铬电极上的极化曲线明显负移。说明这些物质都有一定的阻氢效果。杜荣斌等[38]研究发现含氮的阳离子表面活性剂十六烷基三甲基氯化胺也能显著提高电解铬的电流效率。
4 行业现状
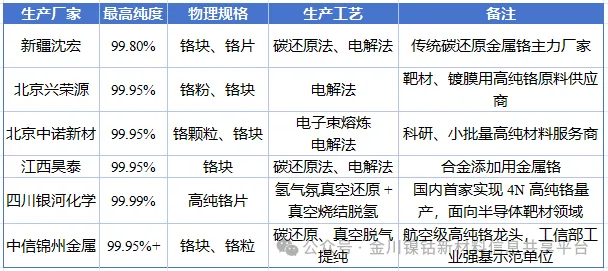
目前国际上能够规模化稳定供应4N(99.99%)高纯铬的小众金属厂商以海外企业为主,高端市场长期由海外厂商主导。Plansee、Heraeus、Materion等海外特种材料企业可供应靶材级铬材料。
表2 国内主要的金属铬及高纯铬材料生产厂家
5 展望
随着AI算力基础设施、半导体先进制造、固体氧化物燃料电池(SOFC)等产业快速发展,高纯金属铬的需求迎来多重增长驱动。一方面,算力建设拉动燃气轮机投资,带动高温合金领域金属铬需求持续上行;另一方面,国内光掩模版、溅射靶材产业链国产化提速,4N级低气高纯铬靶材、高纯铬粉的高端市场空间持续打开;同时SOFC连接件铬基合金,正在成为高纯铬全新的长期增长赛道,下游多元化需求持续扩容。
参考文献
[1] 熊能.铬铁矿高效浸出及制备金属铬的工艺研究[D].重庆理工大学,2022.
[2] 张曼珂,明庭云,周启运,赵治宇.铬金属的电沉积研究进展[J].电镀与精饰,2019(03):28-30.
[3] 范家友.电解法制取金属铬粉工艺研究[J].昆明冶金高等专科学校学报,2001(04):27-30.
[4] 李昌树.高效六价铬镀铬工艺研究[D].沈阳理工大学,2008(03).
[5] 杜荣斌.高纯铬电解技术的研究进展[J].稀有金属快报,2005(09):12-15.
[6] Halton P,Inman D.et al. Research and Design of a New Progress for the electrowinning of pure Chromium[D],London:Imperial College,1980
[7] 邸万山.低温熔盐法制备高纯铬[J].科技创新导报,2015(29):129+131.
[8] 张洪岩,闫晨,陈爱华,王英华,张晓婷,都兴红.氢还原法制备金属Cr[J].特种铸造及有色合金,2017(01):97-99.
[9] 张曼珂,明庭云,周启运,赵治宇.铬金属的电沉积研究进展[J].电镀与精饰,2019(03):28-30.
[10] 明悦,孙足来,马海玲,苏宁,陈鼎.高纯金属铬真空脱气烧结炉的研制与影响工艺因素浅析[J].真空,2018(02):54-57.
[11] 王玉.利用高铬渣制备离子液体电沉积金属铬的过程分析[D].东北大学,2018(03).
[12] Yagi S, Oshima H, Murase K, et al. Alternating Pulsed Electrolysis for Fe-Cr Surface Alloying of Conventional Carbon Steel[J]. ECS Transactions, 2008, 11(18): 23-34.
[13] Liebreich E. Electrodeposition of chromium[J]. Zeits Electrochemical,1923,29:208-209
[14] 丁丽津.HEEF25镀铬工艺介绍[J].电镀与环保,1991,2(11):38-39
[15] 曾华梁,吴仲达. 电镀工艺手册[M]. 北京:机械工业出版社,1987,267-280.
[16] 潭西顺.危害人体健康的杀手-六价铬[J]. 劳动保护,2003,(1):6-9.
[17] 王拥军,张宇飞,许钢,蒋兴祥.高纯金属铬的电解生产实践[J].湿法冶金,2009(02):99-100.
[18] Niam Achmad Chusnun,Fenelon Ernso,Ningsih Erlinda,Mirzayanti Yustia Wulandari,Kristanti Eka.High-Efficiency Adsorption of Hexavalent Chromium from Aqueous Solution by Samanea saman Activated Carbon[Z].Adsorption Science & Technology.
[19] 李家柱,林安,甘复兴.六价铬电镀替代技术研究现状及其应用[J].表面工程资讯,2005(02):7-8.
[20] 李家柱,林安,甘复兴.取代重污染六价铬电镀的技术及应用[J].电镀与涂饰,2004(05):30-33.
[21] R.R.Llody,J.B.Rosenbaum,et al. Improvument in the Electrowinning of Chromium[J],Journal of the Electrochemical Society,1950,(7):227-233
[22] R.R.Llody. Electrowinning of Chromium from Chromium-Alum Electrolytes,Metallurgy of Chromium and Its Alloys[M],New York:Reinhold publishing Corporation, 1956, 51-54
[23] Cooper Crowther J. 美国专利,US 3766028[P],1973年10月16日
[24] Handy S, Pearson T. Process for plating chromium from a trivalent chromium plating bath: U.S. Patent 7,780,840[P]. 2010-8-24.
[25] 杨哲龙,屠振密,张景双,等. 三价铬电镀的新进展[J]. 电镀与环保,2001,2(21):1-4
[26] Ward J B,Barnes C. Trivalent chromium electroplating baths and method[P]. US patent,1978,4107004.
[27] 焦书高. 三价铬电镀装饰铬[J]. 电镀与环保,1984,4(1):47-48
[28]屠振密等.《现代合金电沉积理论与技术》[J].电镀与环保,2020(02):66.
[29] 赵世强,郭丰.三价铬电沉积过程强化规律研究[J].有色金属科学与工程,2019(04):39-44.
[30] 闫慧.硫酸盐体系电沉积功能性三价铬工艺、性能与机理研究[D].厦门大学,2017(05).
[31] 侯峰岩,王斌腾,屠振密.低浓度氯化物三价铬电沉积工艺及其特性的研究[J].电镀与环保,2013(02):28-31.
[32] 李保松,林安,甘复兴.三价铬电沉积的动力学数学模型[J].武汉大学学报(理学版),2007(02):184-188.
[33] 毛祖国,管勇,丁运虎,何杰.氯化物体系三价铬电镀工艺研究[J].制造技术与机床,2008(04):87-91.
[34] EI-Sharif M,McDougau J,Chisholm CU.Trans[J].IMF,1999,74(4):139~144
[35] Ibrahim S K,Waston A,Gawne D T.Trans[J].IMF,1997,75(5):181~188
[36] Hong G,Siow K S,Zhi Q.et al.Plating[J].Plating and Surface Finishing,2001,3(1):69~77
[37] 钟福新,杜荣斌,武吉林.硫酸铬铵电沉积铬中阻氢剂的研究[J].腐蚀与防护,2005(06):256-258.
[38] 杜荣斌,刘涛.铬铵矾电沉积铬中阻氢剂的阻氢作用[J].材料保护,2006(01):14-16+50+82.
【免责声明】本报告为金川集团研发中心编辑制作,报告中部分数据及观点源自网络公开信息,如有侵权请联系删除,小编微信号qq412989127,电话0931-5246075。


发表评论
发表评论: